东莞市松良塑胶制品注塑制品定制流程与工艺要点解析
📅 2026-09-25
🔖 东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件
不少客户拿着3D图纸来询价时,常忽略一个事实:同样一套模具,浇口位置差5mm,成型周期可能相差15%,产品缩水率波动超过0.3%。注塑制品定制不是简单的"开模打样",工艺窗口的设定直接决定塑胶外壳定制的良品率。
模具设计与材料匹配
工业塑胶件对尺寸稳定性要求严苛。以PC/ABS合金为例,模温控制在80-100℃时,熔体流动性最佳,但若产品壁厚跨越1.2mm到3.5mm,需在厚壁区域增设隔热井或铍铜镶件,否则冷却速率差异会拉大内应力。东莞市松良塑胶制品有限公司在塑料零部件开发阶段,会先用Moldflow做填充+保压+冷却耦合分析,把翘曲变形量压到0.15mm以内再开钢料。
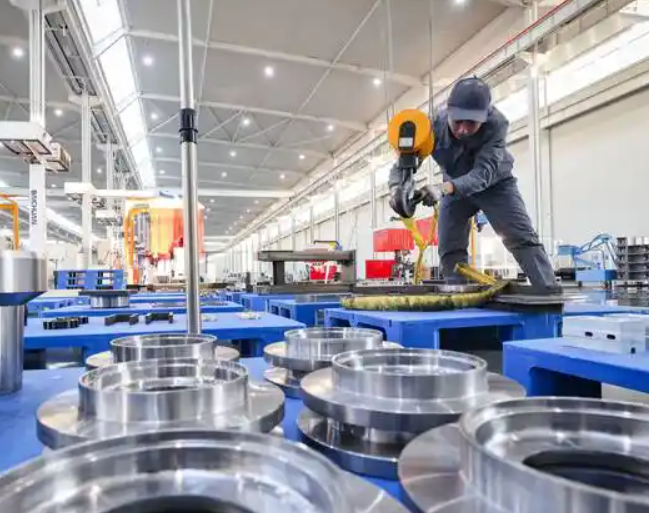
注塑制品定制的工艺要点
塑胶配件加工的核心矛盾在于:效率与内应力此消彼长。射速过快,剪切热导致材料降解;保压切换过早,缩痕随即出现。经验参数是——
- 保压压力取注射压力的50%-65%,梯度递减
- 背压控制在3-8bar,避免玻纤断裂
- 模温机与冷水机温差设定不超过±2℃
对比:通用工艺 vs 精密定制
普通注塑制品厂用标准周期表套用所有产品,而精密塑胶外壳定制需按流长比动态调整。比如0.8mm壁厚的连接器外壳,流长比达180:1,必须用高速注射+模温120℃。东莞市松良塑胶制品有限公司:塑胶配件加工,塑料零部件,注塑制品,塑胶外壳定制,工业塑胶件——这些环节的工艺数据库已积累上千组实测数据,换料号时调机时间缩短40%。
建议客户在询价时提供:材料牌号、收缩率范围、关键尺寸CPK要求。若产品有透光或电镀需求,还需注明内应力检测标准。工艺没有万能公式,只有针对具体结构的匹配方案。